
Что такое дробеструйная камера: принцип работы и сфера применения
Дробеструйная камера - это закрытая установка для очистки и упрочнения металлических поверхностей потоком абразива. Внутри камеры дробь разгоняется сжатым воздухом либо метательными турбинами, ударяет по детали и удаляет окалину, ржавчину, старое покрытие и поверхностные загрязнения. Одновременно формируется шероховатость, необходимая для сцепления металла с грунтом, краской или другим защитным материалом.
По сути, установка заменяет долгую ручную зачистку щётками и шлифовальными машинками. Однако сводить её задачу только к ускорению работы неправильно. Камера позволяет обрабатывать сложный рельеф, сварные швы, внутренние углы и участки возле рёбер - места, где ручной инструмент либо оставляет загрязнения, либо снимает металл неравномерно. Результат при правильно настроенном режиме воспроизводится от детали к детали.
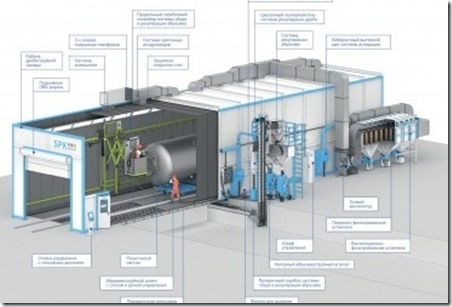
Терминология иногда вызывает путаницу. В производственной речи дробеструйной камерой называют как помещение с ручным соплом, так и автоматическую установку с роликовым конвейером, подвесом или поворотным столом. Принцип воздействия у них общий, но производительность, требования к оператору и область применения различаются.
Поэтому при выборе оборудования сначала определяют не размер камеры, а номенклатуру деталей и требуемую степень очистки.
Для серийной обработки листа, балки, швеллера и сварных конструкций обычно рассматривают дробеструйные камеры https://prokraskinn.ru/drobestrujnye-kamery-prokhodnogo-tipa. Заготовка проходит через рабочую зону по рольгангу, а турбины обрабатывают её с нескольких направлений. Такая компоновка удобна там, где поток изделий стабилен, а ручное перемещение тяжёлых деталей создаёт лишние паузы.
Как устроена дробеструйная камера
Корпус установки выполняют из листовой стали, а зоны прямого попадания абразива защищают сменными износостойкими плитами, резиной или марганцовистой сталью. Без внутренней футеровки поток дроби довольно быстро повреждает стенки. Особенно интенсивно изнашиваются участки напротив турбин, углы, входные тоннели и места, где абразив меняет направление движения.
Рабочая камера - лишь часть комплекса. В типовую систему входят механизм подачи деталей, дробемётные турбины или пневматическое сопло, шнековые транспортёры, элеватор, сепаратор, накопительный бункер и фильтровентиляционная установка. Каждый узел влияет на результат. Например, слабая аспирация ухудшает видимость и оставляет пыль на металле, а неисправный сепаратор возвращает в цикл мусор и раздробленный абразив.
Важно: мощность турбин сама по себе не определяет качество очистки. Не менее значимы расположение факела, скорость движения изделия, состояние дроби и количество абразива, реально попадающего на поверхность.
Принцип работы: от загрузки до удаления пыли
Разгон абразива
В пневматических установках дробь подаётся в поток сжатого воздуха и выходит через сопло. Оператор может менять угол атаки и задерживаться на трудных участках. Метод гибкий, но требует большого объёма подготовленного воздуха. Давление и расход выбирают под диаметр сопла, длину рукава и тип абразива; универсального значения для всех камер не существует.
В турбинной установке абразив поступает на вращающееся распределительное колесо, после чего лопатки выбрасывают его направленным веером. Турбины обеспечивают высокий массовый расход дроби и хорошо подходят для серийной обработки. Положение факела регулируют настройкой распределительного узла. Если пятно дроби смещено, часть энергии уходит в футеровку, а на детали появляются недоочищенные полосы.
Очистка поверхности
При столкновении с металлом частицы дробят окалину, разрушают коррозионные слои и выбивают остатки старого покрытия. Поверхность получает микрорельеф. Его параметры зависят от размера, формы и твёрдости абразива, скорости частиц, угла удара и продолжительности обработки. Крупная угловатая фракция создаёт более выраженный профиль, тогда как сферическая стальная дробь чаще даёт плотный, относительно сглаженный рельеф.
Если задача состоит не в очистке, а в дробеструйном упрочнении, режим меняется. Контролируемая пластическая деформация создаёт в поверхностном слое остаточные сжимающие напряжения, способные повысить сопротивление усталостному разрушению. Такой процесс нельзя настраивать «на глаз»: в промышленной практике его контролируют по интенсивности и полноте покрытия, например с использованием пластин Almen в соответствии с принятой технологией.
Возврат и сепарация дроби
Отработанный материал падает в нижнюю часть камеры, откуда шнеки направляют его к ковшовому элеватору. Затем смесь проходит через сепаратор. Полноразмерная дробь возвращается в бункер, а пыль, окалина, кусочки покрытия и разрушенные частицы удаляются. Если сепарация работает плохо, смесь меняет гранулометрический состав, увеличивает износ турбин и перестаёт давать стабильный профиль.
| Этап | Что происходит | Что контролируют |
|---|---|---|
| Загрузка | Деталь устанавливают на рольганг, подвес, тележку или стол | Габариты, массу, устойчивость, отсутствие незакреплённых элементов |
| Обработка | Поток дроби снимает загрязнения и создаёт профиль | Скорость прохода, ток турбин, направление факела, равномерность очистки |
| Регенерация | Абразив отделяется от пыли и возвращается в цикл | Состояние сит, воздушного сепаратора и уровень дроби в бункере |
| Аспирация | Воздух очищается от мелкодисперсных частиц | Перепад давления на фильтрах, герметичность воздуховодов |
| Приёмка | Проверяют очищенную поверхность | Степень очистки, профиль, запылённость и наличие пропусков |
Основные типы камер

| Исполнение | Подходящие изделия | Сильная сторона | Ограничение |
|---|---|---|---|
| Ручная пневматическая камера | Крупные рамы, резервуары, изделия сложной формы | Оператор направляет сопло в труднодоступные зоны | Результат зависит от техники работы; требуется мощная компрессорная система |
| Проходная роликовая | Лист, профиль, балки, прямолинейные сварные конструкции | Непрерывная обработка и удобное включение в линию | Сложная геометрия может создавать теневые зоны |
| Подвесная | Рамы, литые детали, элементы с несколькими открытыми плоскостями | Возможность вращения изделия перед турбинами | Нужно правильно подбирать подвес и учитывать его износ |
| С поворотным столом | Небольшие и средние штучные детали | Компактность и простая загрузка | Производительность ограничена площадью и грузоподъёмностью стола |
| Барабанная | Мелкие отливки, поковки, крепёж | Одновременная обработка партии | Не подходит для изделий, повреждающихся при взаимном контакте |
Где применяют дробеструйную обработку
На металлообрабатывающих предприятиях камеры устанавливают перед окраской листа и металлоконструкций. Удаление прокатной окалины и создание профиля повышают предсказуемость адгезии покрытия. Требуемую степень подготовки назначает технолог с учётом системы окраски. Для визуальной оценки стальных поверхностей применяют ISO 8501-1; обозначения Sa 2, Sa 2 и Sa 3 относятся к степени очистки, а не к конкретной шероховатости.
В литейном производстве дробью снимают формовочную смесь и пригар с отливок. В кузнечных и термических цехах удаляют окалину. На ремонтных площадках очищают рамы спецтехники, железнодорожные компоненты, опоры и элементы трубопроводов. Камеры также используют для декоративного матирования, подготовки деталей перед металлизацией и обработки сварных конструкций перед нанесением антикоррозионных составов.
Отдельная область - упрочнение пружин, зубчатых колёс, валов и других деталей, работающих при циклических нагрузках. Здесь оборудование подбирают не только по производительности. Важны стабильность скорости дроби, контролируемый размер фракции и подтверждённая повторяемость режима.
Как оценивают качество обработки
Блестящая поверхность ещё не означает, что металл подготовлен правильно. Контроль начинается с визуального сравнения с эталонами, но им не заканчивается. Для лакокрасочных систем измеряют профиль поверхности - контактным профилометром, компаратором или репликой в зависимости от принятого метода. Оценку шероховатости после струйной очистки регламентирует серия ISO 8503.
Перед окраской также проверяют пыль. Метод липкой ленты описан в ISO 8502-3. При ответственных работах дополнительно контролируют растворимые соли, поскольку они способны вызвать осмотическое пузырение покрытия даже на внешне чистом металле. Допустимые значения задаёт спецификация проекта либо производитель лакокрасочной системы.
Практический ориентир: профиль должен соответствовать толщине и типу будущего покрытия. Чрезмерно грубая поверхность увеличивает расход грунта и оставляет выступающие пики недостаточно укрытыми, а слишком гладкая ухудшает механическое сцепление.
Памятка по выбору оборудования
- Определить номенклатуру: минимальные и максимальные габариты, массу, форму, наличие полостей и теневых зон.
- Зафиксировать результат: требуемую степень очистки, диапазон профиля, допустимую запылённость и производительность в деталях, метрах или тоннах за смену.
- Выбрать способ транспортировки: рольганг для проката, подвес для пространственных изделий, стол для штучных деталей, тележку для тяжёлых конструкций.
- Проверить инфраструктуру: доступную электрическую мощность, сжатый воздух, место под фильтр, высоту помещения и маршрут загрузки.
- Оценить обслуживание: доступ к турбинам, футеровке, шнекам, элеватору и фильтрам, а также наличие расходных деталей.
- Провести испытание: обработать реальные заготовки, измерить профиль и убедиться, что трудные участки очищаются без ручной доработки.
Настройка и типичные ошибки
Первый шаг - подобрать абразив. Стальная литая дробь хорошо работает в замкнутом цикле и выдерживает многократное использование. Колотая дробь и угловатые частицы активнее формируют профиль, однако быстрее изменяют форму. Смешивать фракции без технологической причины не стоит: рабочая смесь должна быть стабильной, иначе шероховатость начнёт плавать.
Второй шаг - настроить время воздействия. В проходной камере его определяет скорость конвейера и длина зоны обстрела. Слишком быстрый проход оставляет окалину, слишком медленный повышает расход энергии и износ оборудования, не всегда улучшая качество.
Третий шаг - проверить факел каждой турбины. Это делают по методике производителя оборудования, обычно с контрольной пластиной или анализом пятна воздействия. Простая замена лопаток без последующей проверки положения факела может привести к тому, что новая турбина начнёт интенсивно обстреливать защитную футеровку.
К распространённым ошибкам относится работа при недостаточном уровне дроби, эксплуатация изношенных лопаток комплектом «по одной», забитые фильтры и попытка компенсировать плохую сепарацию увеличением времени обработки. Изнашиваемые элементы турбины обычно меняют комплектно: разница массы лопаток нарушает балансировку ротора, вызывает вибрацию и сокращает ресурс подшипников.
Требование безопасности: вход в ручную камеру допускается только при исправной вентиляции, блокировках и средствах защиты. Для работника необходимы шлем с подачей пригодного для дыхания воздуха, защитный костюм, перчатки и защита слуха. Обычный фильтрующий респиратор не заменяет систему подачи воздуха при работе внутри зоны интенсивного абразивоструйного воздействия.
Что в итоге
Дробеструйная камера - не просто закрытый короб с потоком металлической дроби. Это связанная система, где качество зависит от механики подачи, состояния абразива, сепарации, аспирации и контроля готовой поверхности. Для длинномерного проката рациональна проходная схема, для сложных пространственных изделий - подвесная или ручная, для небольших партий - столовая либо барабанная установка.
Перед покупкой полезнее заказать пробную обработку типовых деталей, чем сравнивать оборудование только по мощности турбин. Реальный образец покажет теневые зоны, фактический профиль и потребность в ручной доработке. Если остаются вопросы по выбору компоновки или режимов, их стоит сформулировать с указанием размеров изделий, материала, требуемой степени очистки и сменной программы - этих данных обычно достаточно для предметного технического обсуждения.

